
Возможности
Один продукт, одна технологическая цепочка и та часть, которую мы не делаем.
Цельный алюминиевый аэрозольный баллон проходит фиксированную последовательность операций: выдавливание, обрезка, мойка, внутреннее покрытие и сушка, внешний грунт по дну, печать, лак, обжим горловины и отбортовка, обжим клапанной чашки, контроль. Понимание того, какие из этих шагов находятся на этом заводе, и отличает производителя от посредника, поэтому страница их разделяет.
Последовательность, в общих чертах
Каждый шаг ниже существует потому, что предыдущий создал для него необходимость. Это контур, который выполняет любая линия цельных алюминиевых аэрозольных баллонов; параметры уровня шага, специфичные для этого завода — число линий, режим отжига, температуры сушки, план контроля — помечены как «уточняется» до письменного подтверждения заводом.
- Выдавливание — алюминиевая заготовка формуется в бесшовный корпус за один ход пресса
- Обрезка — корпус режется на высоту баллона (H3), которая вместе с диаметром задаёт объём наполнения
- Мойка — остатки и смазка удаляются до нанесения любого покрытия
- Внутреннее покрытие — слой, отделяющий алюминий от рецептуры, наносится и сушится
- Внешний грунт — поверхность под печать и слой, защищающий дно при хранении
- Печать — сухой офсет по сформированному корпусу, до восьми красок
- Лак — глянцевый или матовый, защищает печать при обжиме и перевозке
- Обжим горловины и отбортовка — верх сводится к диаметру клапанной чашки
- Обжим клапанной чашки — чашка обжимается по размерам вашего клапана, а не по каталожному номеру
- Контроль и упаковка — этап, план выборки которого подтверждается по проекту уточняется
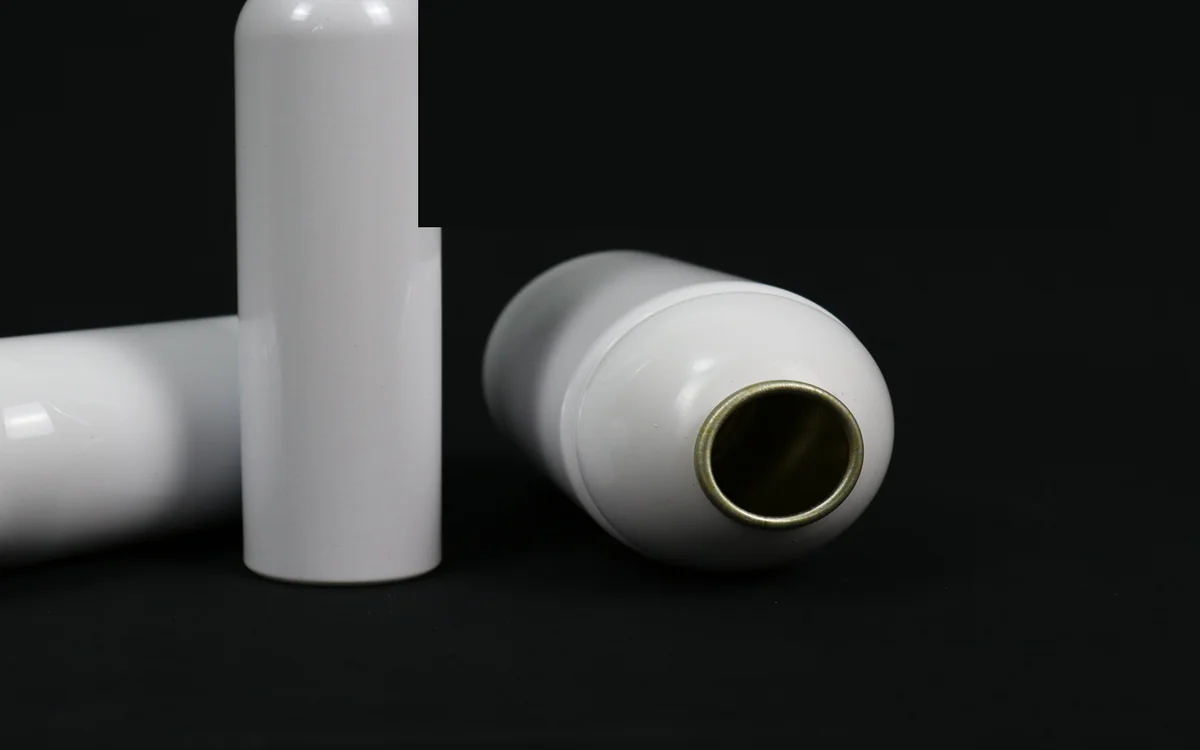
Внутреннее покрытие и посадка клапана входят в спецификацию и подписываются до изготовления образца. Если подтвердить покрытие под вашу рецептуру нельзя, мы говорим об этом на этом этапе, а не после пробной партии.
Что подтверждено по диапазону?
Только то, что завод подтвердил письменно. Таблица ниже — тот же источник истины, что и раздел продукции: где значение открыто, там так и сказано, и оно не попадает в расчёт до получения ответа.
| Возможность | Детали | Статус |
|---|---|---|
| Диаметр корпуса (De) | 35–66 мм, три диапазона | Подтверждено |
| Высота баллона (H3) | 88–240 мм | Подтверждено |
| Конструкция | Цельный, полученный выдавливанием, без бокового шва | Подтверждено |
| Красок в печати | До 8, сухой офсет по сформированному корпусу | Подтверждено |
| Посадка клапана | 1″ (25,4 мм) и 20 мм, обжим по вашему чертежу | Подтверждено |
| Менеджмент качества | ISO 9001 с 2017 года | Подтверждено |
| Варианты внутреннего покрытия | Подбираются под рецептуру | Указываются в спецификации уточняется |
| Число линий и режим смен | Запрошено у завода | уточняется |
| Годовая мощность | Запрошена у завода | уточняется |
| Данные испытаний на разрушение и деформацию | Протокол запрошен | уточняется |
| Минимальная партия | Подтверждается письменно вместе с расчётом | уточняется |
Вопрос по спецификации?
Пришлите диаметр корпуса и продукт, который разливаете. Ответим письменно, обычно в тот же рабочий день.
Что происходит с макетом до того, как вырезан цилиндр?
Изогнутый алюминиевый корпус печатается не так, как плоская цветопроба, и различия предсказуемы. Треппинг задаётся под порядок красок, а не предполагается; существует минимальная толщина линии, ниже которой тонкая линейка рвётся; тонкая выворотка может залиться; а базовый цвет баллона — блестящий алюминий или белый грунт — смещает каждую краску, напечатанную поверх. Поэтому макет проверяется под процесс до изготовления цилиндра, и это же самый дешёвый момент, чтобы его изменить.
То же касается кегля. Юридический блок, читаемый в PDF при 100 %, может не читаться на корпусе 46 мм после того, как компоновка обёрнута вокруг цилиндра, и обнаруживать это нужно на пробе, а не в тираже.
С линии
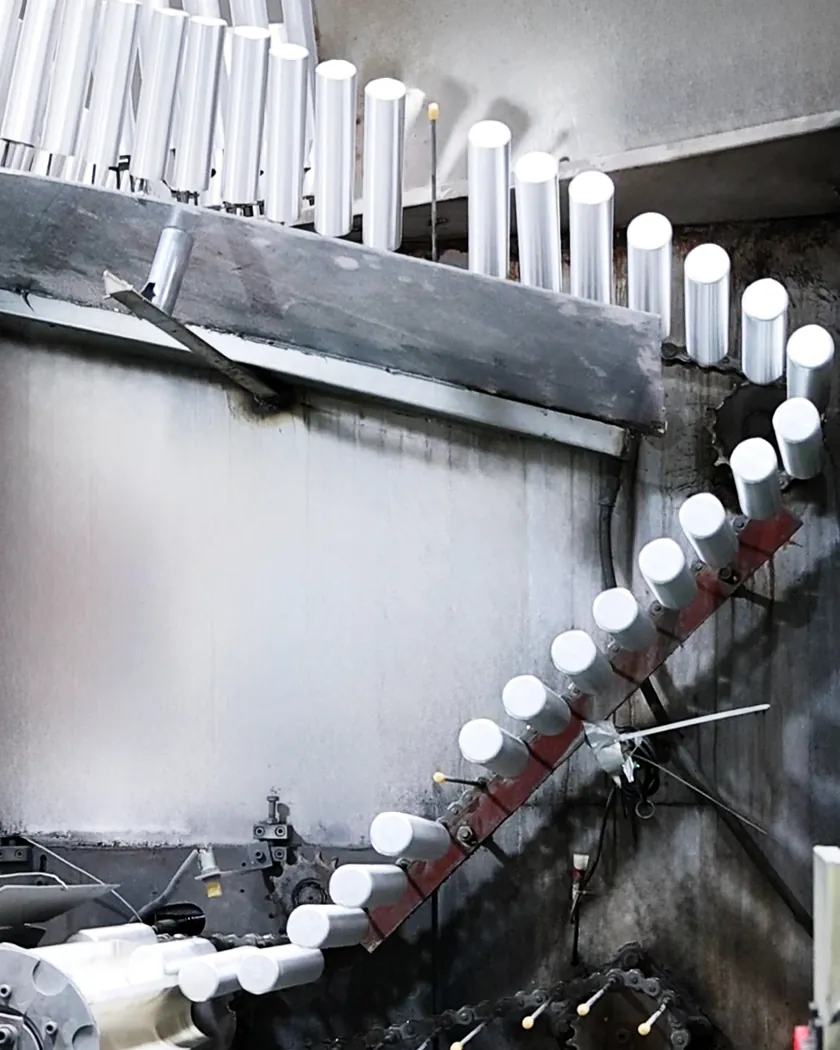
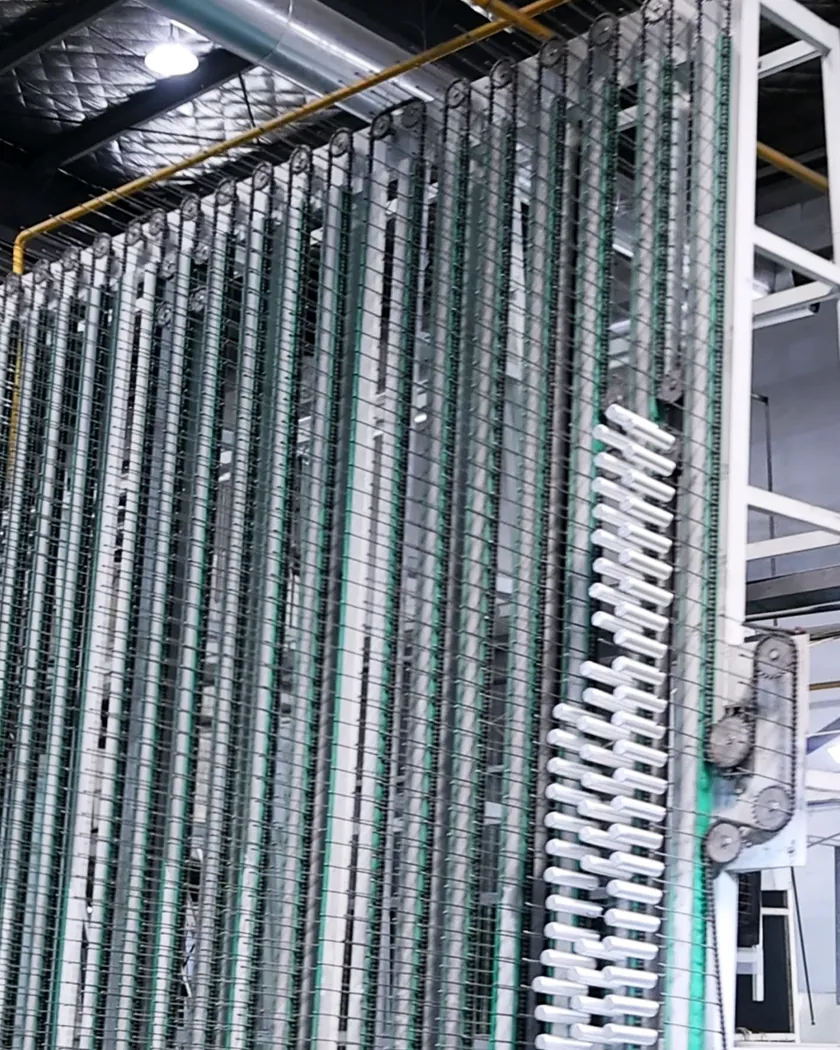
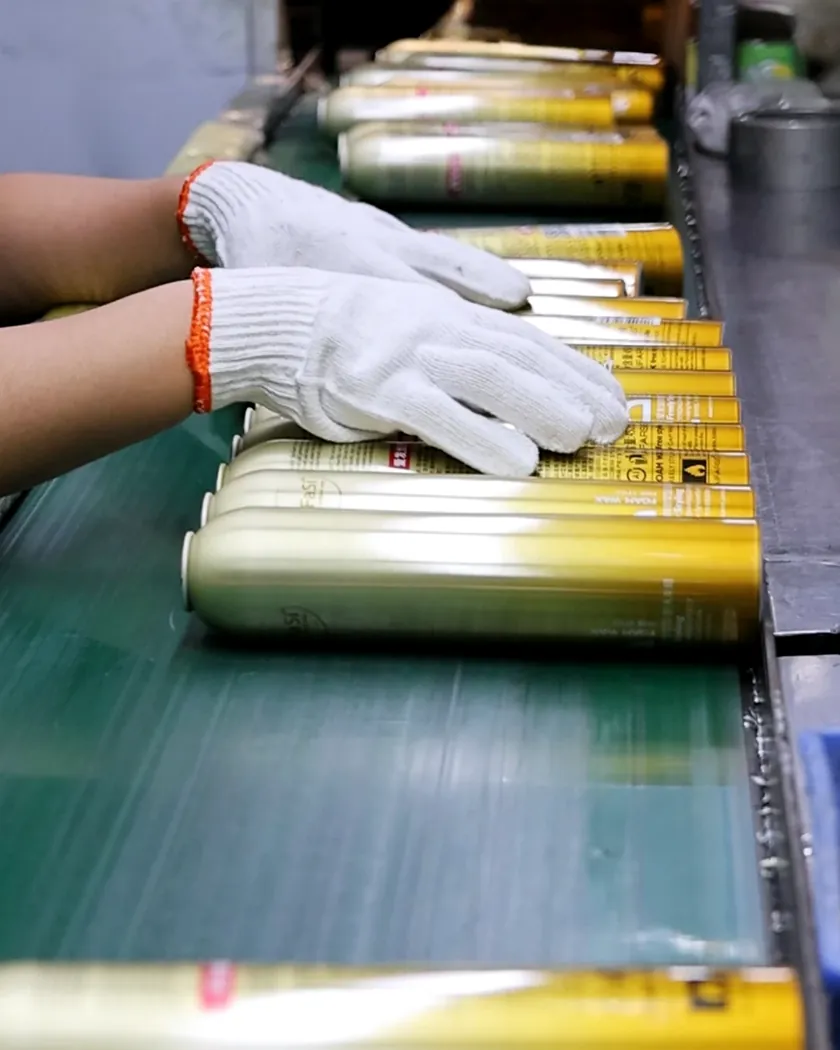
Чего на этом заводе нет?
Клапанов, головок, крышек и операции наполнения. Это компоненты и процесс, принадлежащие вам или вашим текущим поставщикам. Мы формуем баллон и обжимаем чашку по чертежу вашего клапана — так ваша линия наполнения остаётся без изменений, а ответственность за клапан остаётся там, где ей место.
Мы также не делаем жестяных баллонов, не разрабатываем рецептуры и не консультируем по регуляторной классификации содержимого. Это заявлено как границы, а не как умолчание: поставщик с неясной областью работы — это поставщик, которого техническому покупателю приходится аудировать.
Вопросы
Вопросы по возможностям
Вы выдавливаете, покрываете и печатаете на одном заводе?
Баллон формуется, покрывается и печатается как одна непрерывная цепочка операций — это и позволяет проследить дефект до шага, а не до поставки. Число линий, режим смен и годовая мощность ещё подтверждаются заводом и помечены на этой странице как «уточняется»: оценка в файле поставщика становится договорным числом, поэтому поле оставлено открытым сознательно.
Можете напечатать больше восьми красок?
Нет. Восемь — подтверждённый максимум по корпусу, наносится сухим офсетом по сформированному баллону. Там, где макет требует большего, обычный ответ — добиться эффекта грунтом, лаком или заменой плашечного цвета, а не добавлять секцию. Металлические эффекты и матовые или глянцевые отделки — решение по печати, считается по проекту.
Что нужно, чтобы получить расчёт?
Диаметра корпуса, высоты баллона и посадки клапана достаточно, чтобы начать. Далее: рецептура или хотя бы её носитель и pH, требования по печати, рынок продажи и годовой объём. Всё отсутствующее запрашивается один раз и письменно, а не предполагается.
Ответа выше нет?
Спросите напрямую — одной строки достаточно, чтобы начать.
Рядом
Куда дальше
Пришлите спецификацию, которая есть. Остальное уточним.
Чтобы начать, достаточно диаметра корпуса, высоты и типа клапана. То, чего пока нет, мы запросим один раз и письменно.